贴片电阻、贴片电容与贴片电感在电子制造中的常见故障与对策
在PCBA加工与电子产品量产中,无源贴片元件引发的故障往往比IC更隐蔽。根据行业维修统计,约35%的电路板功能不良与贴片电阻、贴片电容、贴片电感及半导体分立器件的焊接或选型有关。这类元件体积小、参数漂移不易察觉,排查时若缺乏系统方法,很容易陷入反复换料的困局。
常见故障类型与成因分析
贴片电阻的典型问题集中在阻值偏移和开路。回流焊温度曲线设置不当,焊端电极与陶瓷基体热膨胀系数差异会产生微裂纹,初期表现为阻值升高,振动环境下最终开路。贴片电容的失效模式更为复杂——MLCC在受到机械应力时,内部层间可能产生微裂,受潮后漏电流急剧上升,严重时短路烧板。贴片电感则多因绕线张力不足或焊盘润湿不良,导致感值下降或Q值恶化。
半导体器件同样不可忽视。贴片二极管反向漏电增大常与焊接热损伤有关,贴片三极管的hFE漂移则可能源于静电防护缺失或长期高温偏置。
实操排查与工艺对策
面对批量性故障,建议按以下顺序定位:
- 用热风枪对疑似区域局部加热,观察参数是否随温度回漂——可快速区分应力裂纹与来料缺陷
- 对贴片电容做偏压测试,在额定电压1.5倍下测漏电流,超过0.1μA/μF即判异常
- 检查钢网开孔面积比是否低于0.66,锡量不足会直接导致贴片电阻虚焊
- 对贴片电感用LCR表在100kHz下复测感值,偏差超±20%需追溯绕线工艺
工艺端的关键控制点在于回流焊峰值温度与冷却速率。建议将峰值控制在235±5℃,冷却斜率不超过4℃/s,可显著降低贴片电阻和贴片电容的热应力损伤。
数据对比:不同对策的效果差异
某工控板卡产线曾对三种改进方案做过对比。调整钢网厚度从0.12mm增至0.15mm后,贴片电阻虚焊率从1.2%降至0.3%;引入氮气回流焊后,贴片电容的漏电不良率下降约40%;而对贴片二极管和贴片三极管增加上线前ESD抽检,批次性失效减少了近六成。这些数据说明,针对不同元件类型采取差异化管控,比统一加严标准更有效。
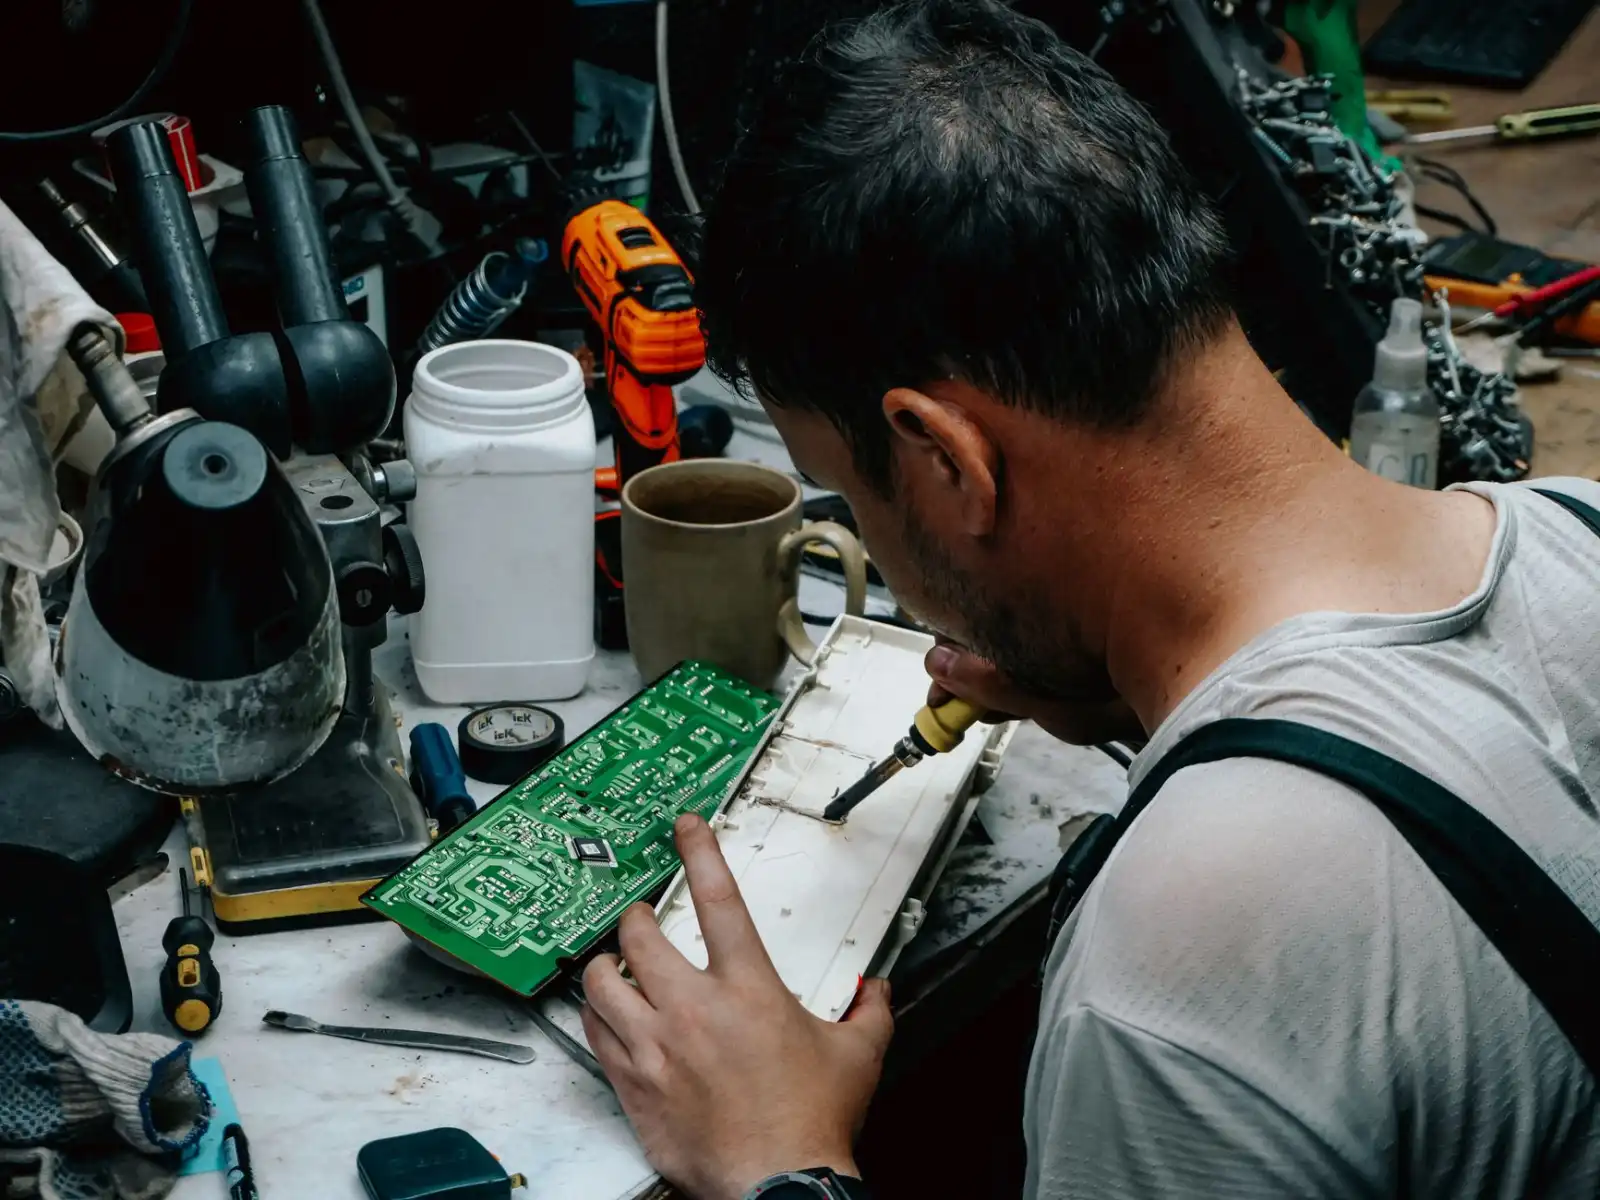
值得留意的是,贴片电感的故障往往与机械应力强相关。在分板工序改用铣刀式分板机替代冲压分板后,电感开裂投诉下降了55%以上。这说明很多所谓“元件不良”,根源其实在组装工艺。
把贴片元件故障当作系统性工程问题来看待,从来料、焊盘设计、钢网、回流曲线到分板搬运逐环节排查,才能真正把不良率压到可接受区间。杭州乌蒙宾科技有限公司在产品中心持续整理这类现场数据,供工程师选型与工艺优化参考。