贴片三极管与贴片二极管在电路板组装中的常见问题及应对
在PCBA加工现场,贴片元器件的组装良率往往决定了整批订单的交付节奏。与贴片电阻、贴片电容这类两端元件相比,贴片二极管与贴片三极管因涉及极性、封装方向和引脚共面性,在回流焊与检测环节暴露出的问题更为集中。杭州乌蒙宾科技有限公司结合近年来在电子元器件供应链中的观察,梳理出以下高频故障及应对思路。
一、极性反向与封装偏移:最容易被忽视的"低级错误"
贴片二极管(如SOD-123、SMA封装)和贴片三极管(如SOT-23、SOT-323)通常有明确的阴极标识或引脚编号。实际产线中,供料编带方向与贴片机程序设定不一致,是导致批量反向的首要原因。某消费类电源板案例中,因SOT-23三极管的编带极性未与Feeder方向核对,整批5000片板卡在FCT测试时出现开关电路失效,返修成本超过2万元。
应对上,建议在首件确认环节增加极性核对清单,同时要求贴片机操作员在换料时执行"三对":对编带方向、对程序坐标、对视觉标记。对于贴片电阻、贴片电容这类无极性元件,可适当放宽,但二极管与三极管必须逐料号确认。
二、焊接缺陷:立碑、虚焊与引脚共面性
贴片三极管的引脚共面度通常要求控制在0.1mm以内。来料若受潮或引脚氧化,回流焊后极易出现单边虚焊或"立碑"现象。贴片二极管则因本体较厚,在焊盘设计不对称时,两端润湿力差异会直接拉偏元件。
- 焊盘设计:建议按IPC-7351标准中的"最大实体"原则设计,三极管焊盘内距不宜过大。
- 钢网开孔:二极管焊盘可做10%内缩,减少锡珠;三极管中间引脚焊盘可适当外扩。
- 回流曲线:针对贴片电感、贴片二极管混排的板卡,恒温区时间建议控制在60-90秒,峰值温度245℃左右。
若批量出现虚焊,优先排查元器件存储湿度与回流焊氮气浓度,而非急于调整贴片机压力。
值得注意的是,贴片电感与贴片二极管在电源模块中常相邻布局,电感的漏磁可能干扰二极管的开关波形,这一点在示波器测试中容易被忽略,却会表现为偶发性效率下降。
三、检测与返修中的实操建议
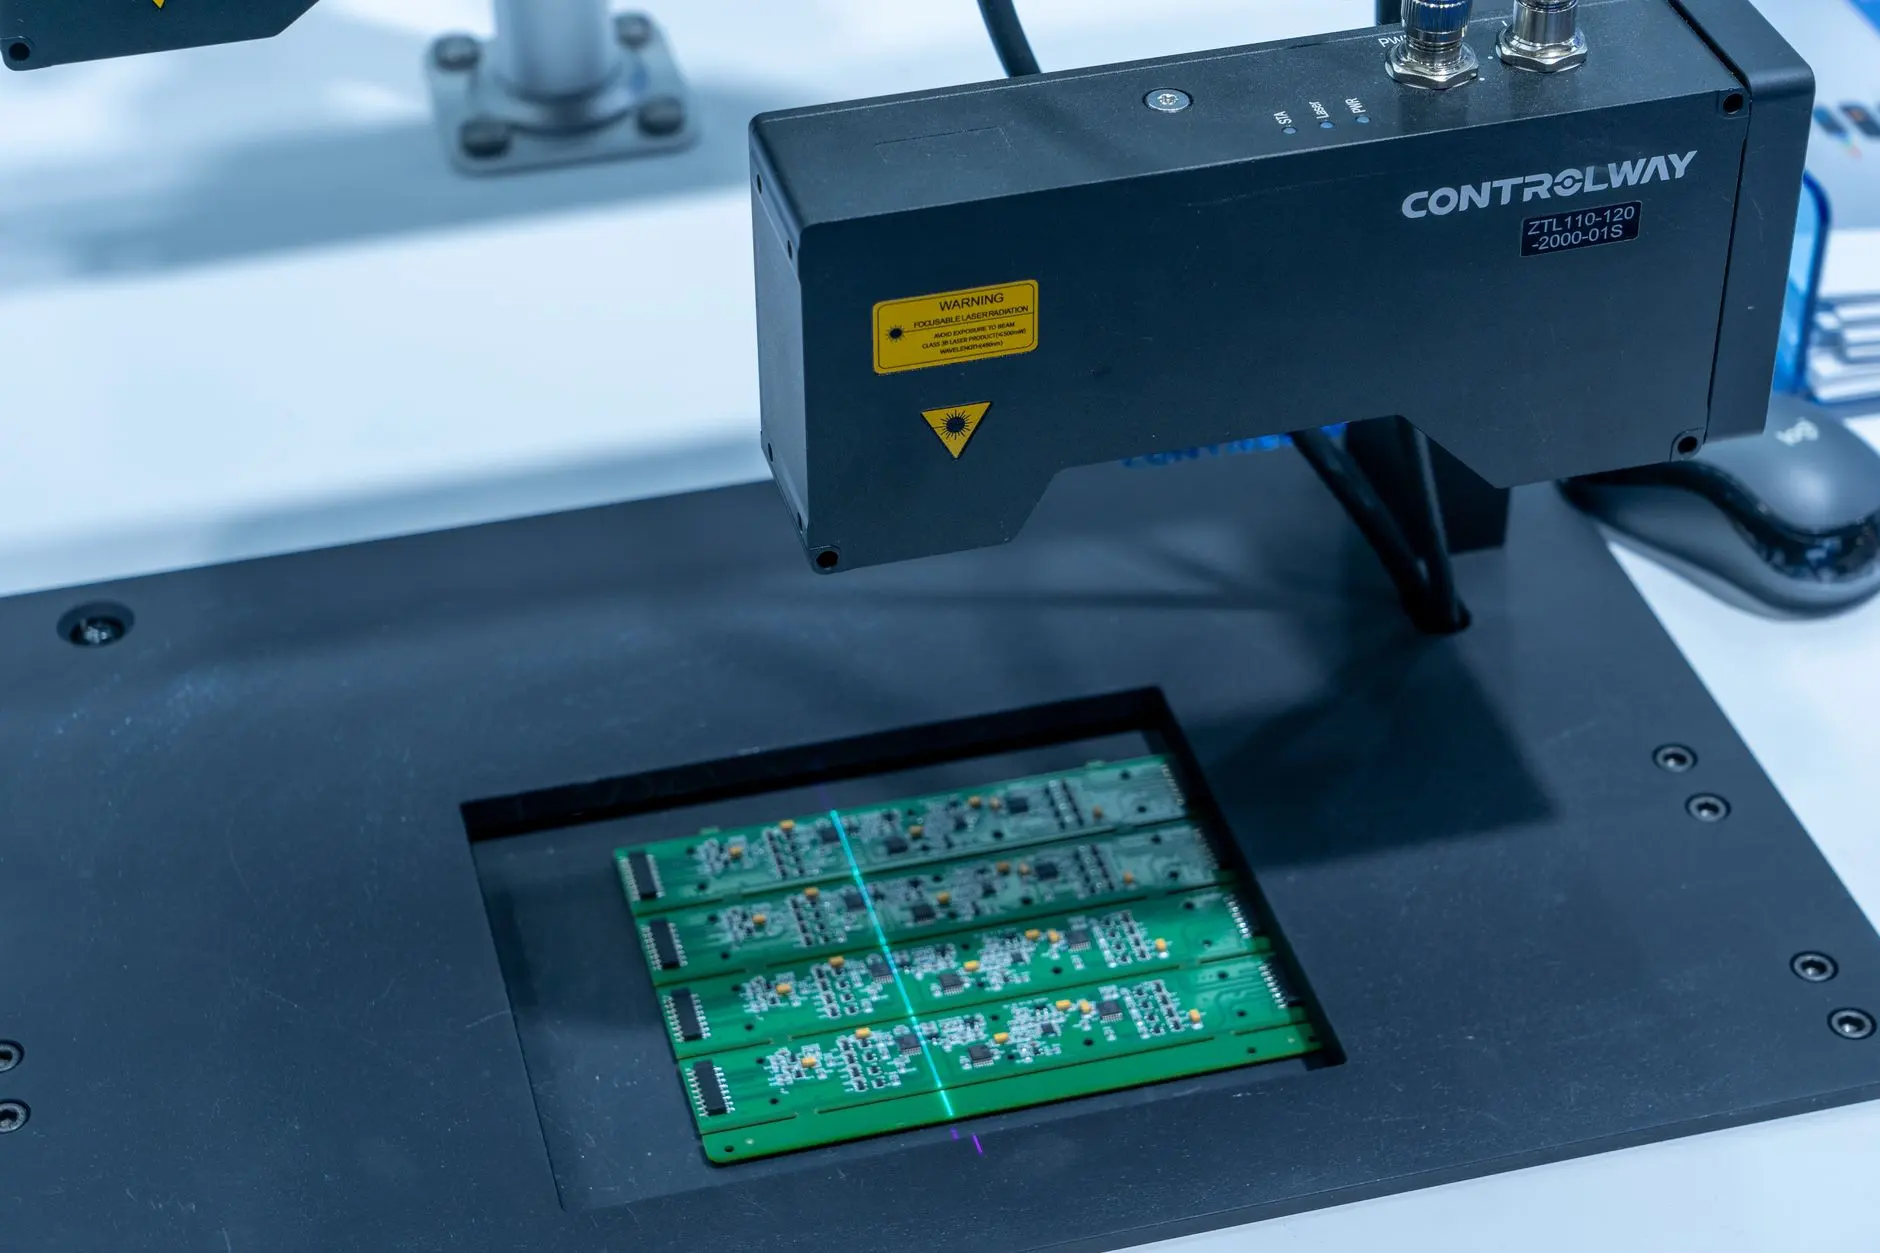
AOI对贴片三极管的极性识别依赖本体丝印对比度,若丝印模糊或与焊盘反光叠加,误判率会明显上升。建议将AOI的极性检测阈值与实物样品做月度校准。返修时,贴片二极管不宜反复热风拆装超过两次,否则焊盘脱落风险陡增。
从趋势看,0201及01005封装的贴片电阻、贴片电容已逐步导入高端模组,贴片三极管也在向SOT-563等更小封装演进。这对钢网精度、贴片机吸嘴兼容性提出了更高要求。杭州乌蒙宾科技有限公司建议,在导入新封装前,先完成可制造性设计评审,将极性、共面性、焊盘匹配纳入检查项,而非等到量产再"救火"。
把贴片二极管与贴片三极管的组装问题前置到设计与来料环节,远比在产线末端增加目检工位更有效。这也是当前电子组装行业从"检测依赖"转向"工艺预防"的一个缩影。