贴片三极管与贴片二极管在电路板组装中的常见失效模式及预防
在PCBA加工现场,贴片三极管与贴片二极管虽然只占元件总数的两到三成,却往往是导致整板失效的“高频嫌疑人”。一块通信板卡上,可能同时布有数百颗贴片电阻、贴片电容、贴片电感,以及数十颗贴片二极管和贴片三极管。前者多为无源器件,失效节奏相对温和;后者作为有源开关或整流核心,一旦出现微裂纹或焊接空洞,整机功能可能直接瘫痪。
焊点与本体:两类典型失效路径
从失效分析数据看,贴片二极管的常见问题集中在焊端开裂与银迁移。二极管芯片与外部电极之间通常靠导电银胶或焊料连接,在温度循环冲击下,焊端与陶瓷本体的热膨胀系数不匹配,容易在角落处产生微裂纹。初期表现为反向漏电流缓慢上升,后期直接开路。而贴片三极管更多遭遇封装体分层与键合线断裂。塑封料吸湿后,在回流焊高温下内部水汽急速膨胀,引发分层,键合线根部被拉断的概率显著增加。
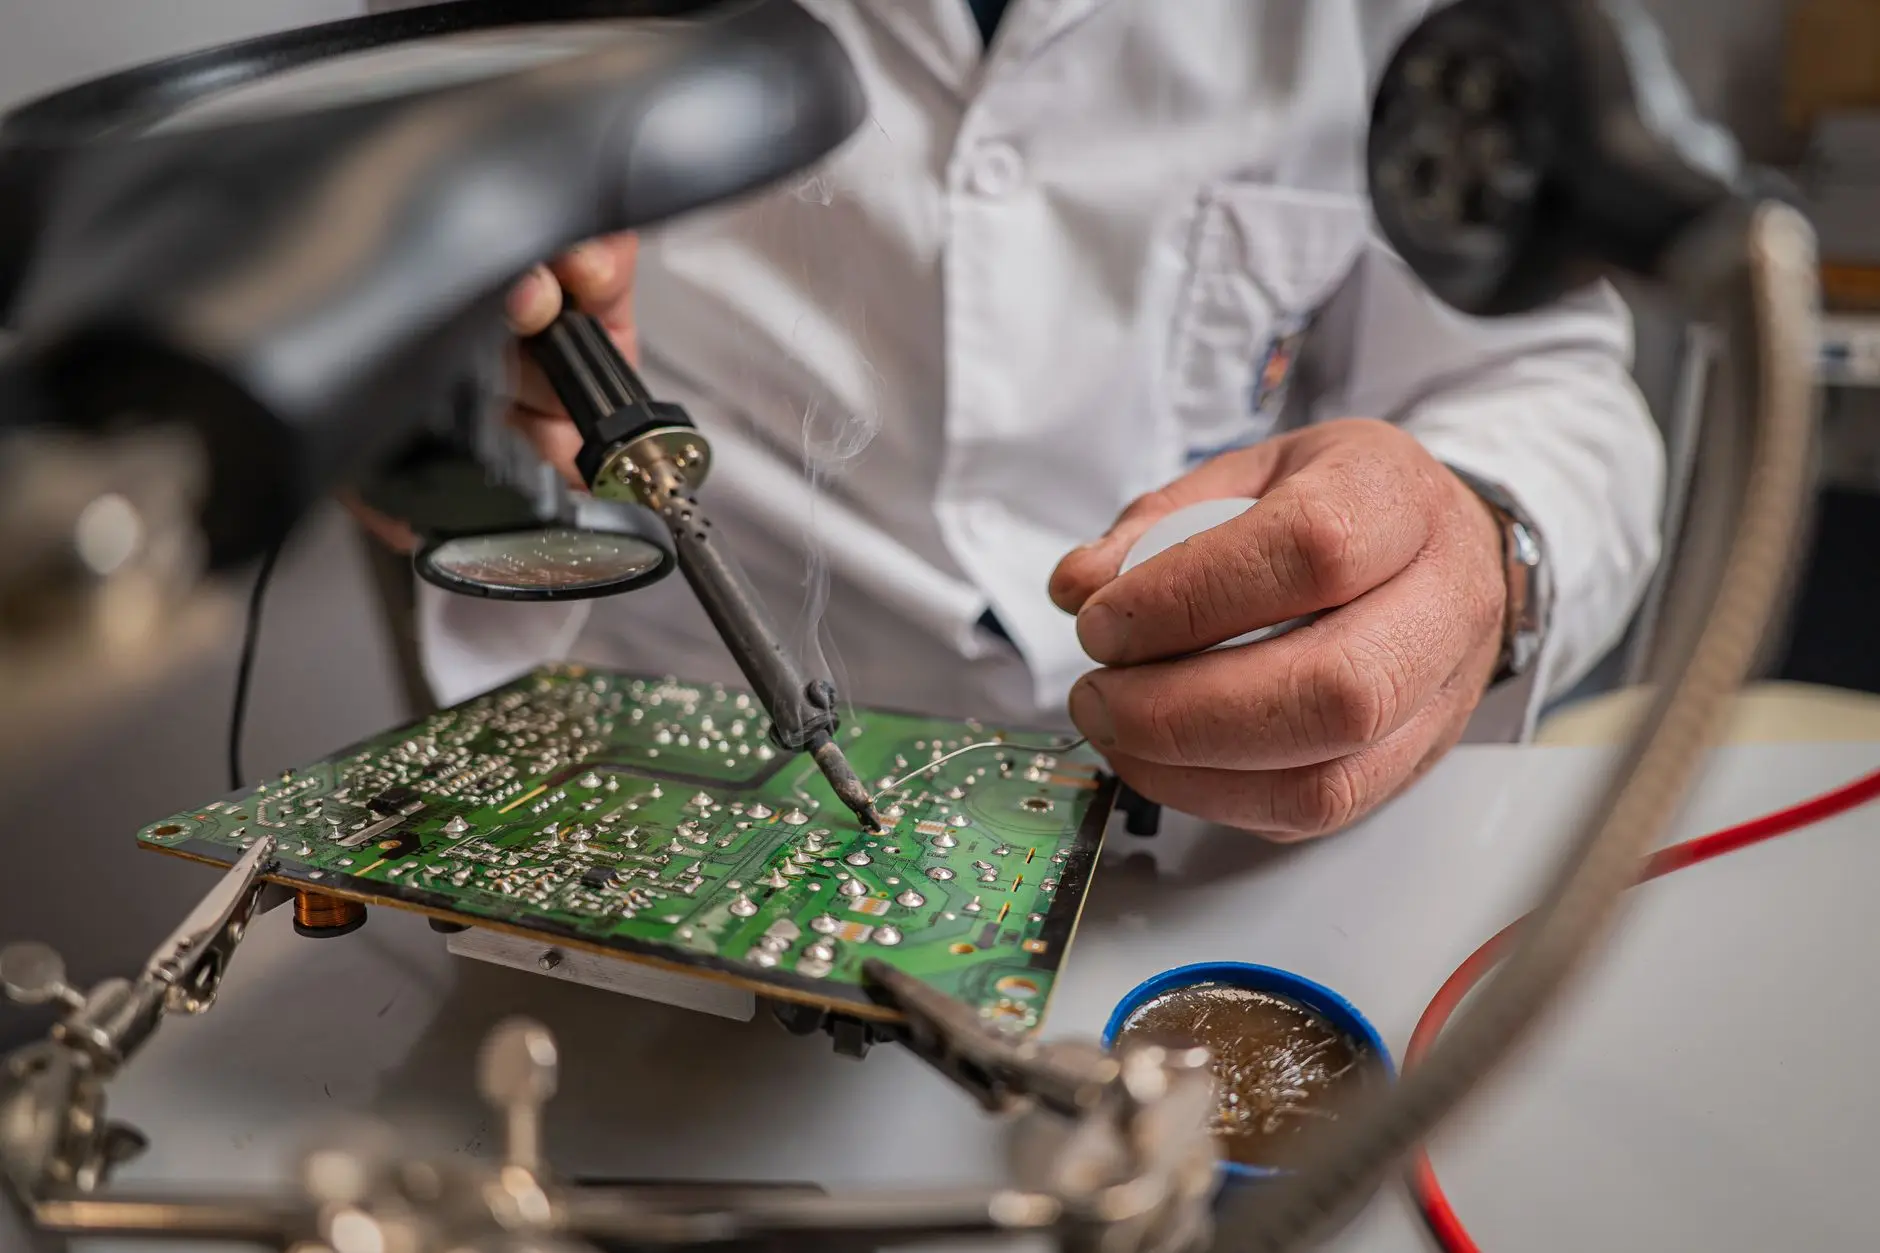
另一类容易被忽视的失效是贴片三极管基极-发射极之间的ESD损伤。产线未接地的手工焊接、测试工装残留电荷,都可能让一颗看似完好的三极管在几周后出现β值漂移,导致偏置电路工作点偏移。
从工艺窗口到来料管控的预防链条
预防失效不能只盯着焊接温度曲线。以下三个环节需要同步收紧:
- 来料存储与去湿管理:贴片二极管和三极管多为湿度敏感等级3级以上,拆封后必须在72小时内用完,否则需在125℃下烘烤至少8小时。很多工厂把贴片电阻和贴片电容的存储条件直接套用给二极管/三极管,这是典型的误操作。
- 回流焊曲线分区优化:对于带散热焊盘的贴片三极管,均温区时间应控制在60-90秒,峰值温度不超过245℃。实测表明,峰值每升高5℃,键合线断裂风险增加约18%。
- 焊盘设计冗余:二极管焊盘外延建议比本体长0.3mm以上,为焊点提供应力释放空间,减少热循环中的焊端开裂。
此外,在贴装贴片电感和贴片电容的混装板上,三极管周边的接地过孔应避免直接打在焊盘边缘,否则回流时焊料会沿过孔流失,形成空焊。
检测手段的匹配与前置
依赖终检的AOI很难捕捉到键合线断裂或内部分层。可行的做法是:在首件确认阶段加入X-ray分层检查,重点观察三极管塑封体四角;对高可靠性产品,增加温度循环筛选(-40℃~125℃,100次循环),提前暴露焊端微裂纹。对于二极管,反向漏电流测试比正向压降测试更能发现早期银迁移。
把失效预防从“修板”前移到“工艺窗口管控”,是当前SMT行业在微型化趋势下的务实选择。随着0201封装贴片电阻和芯片级贴片三极管的普及,焊点体积进一步缩小,任何微小的热应力或污染都会放大为致命缺陷。谁先建立基于失效物理的工艺控制计划,谁就能在良率竞争中少踩坑。